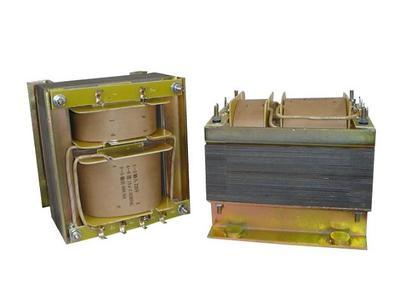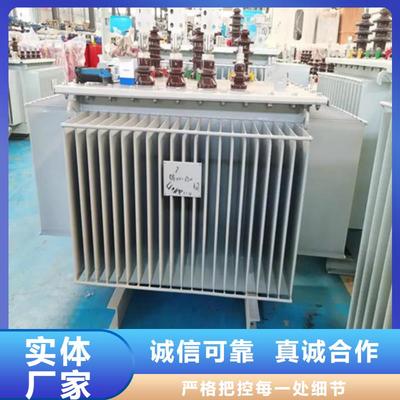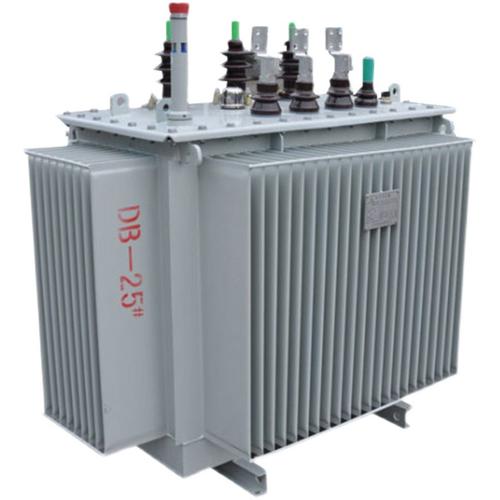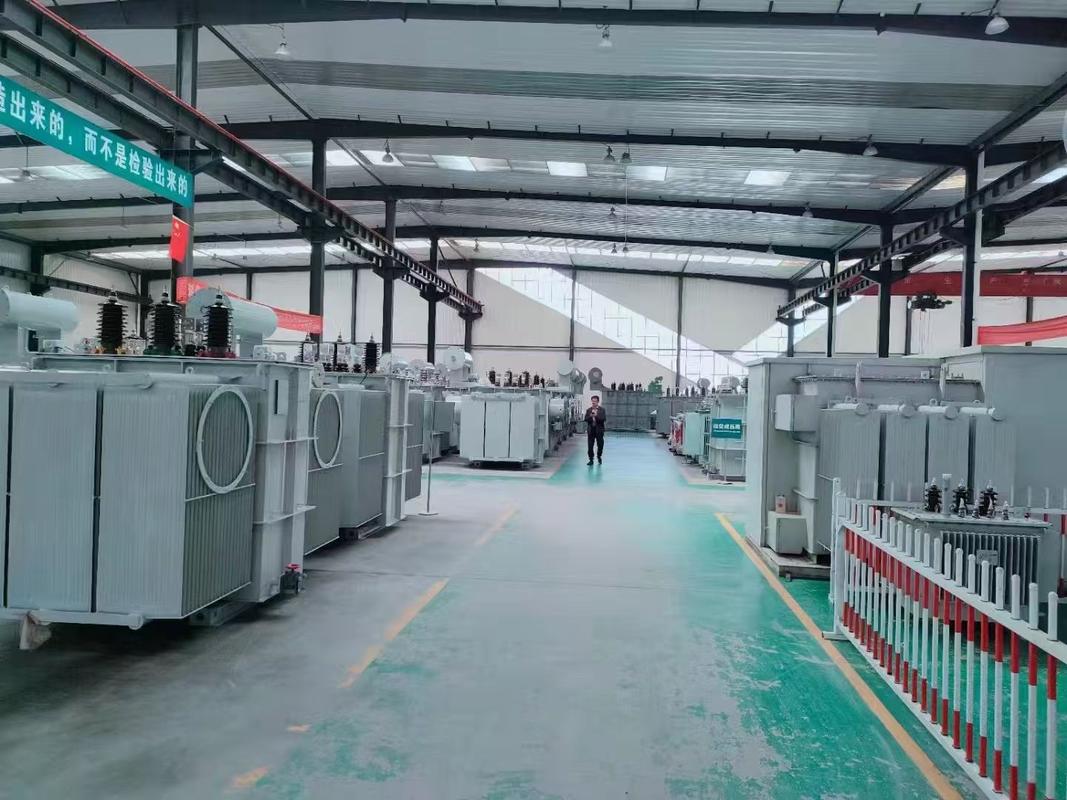
箱式变压器作为配电系统中的重要设备,其加工工艺直接影响产品的质量、成本和交付周期。随着市场竞争的加剧和客户对产品可靠性要求的提高,对箱式变压器加工工艺进行优化已成为制造企业提升核心竞争力的关键。本文将从下料、铁芯加工、绕组制作、器身装配、干燥处理、总装配及试验等环节,探讨工艺优化的具体措施,旨在提高生产效率、降低能耗、保证产品质量。
一、下料工艺优化
传统的下料方式多采用剪板和冲床,材料利用率低且精度不高。优化方向包括:
- 采用数控激光切割或等离子切割技术,提高切割精度和效率,减少后续加工余量。
- 应用套料软件优化排样,将不同规格的零件组合排版,使硅钢片和钢板材料利用率提升5%-10%。
- 对硅钢片采用纵剪和横剪联合生产线,实现自动化下料,减少人工干预,保证片料一致性。
二、铁芯加工工艺优化
铁芯是变压器的磁路部分,其加工质量直接影响空载损耗和噪声。优化措施:
- 采用高精度纵剪线,控制硅钢片毛刺在0.02mm以内,减少涡流损耗。
- 应用不叠上铁轭工艺(如阶梯接缝),降低接缝处的磁阻,空载损耗可降低5%-8%。
- 铁芯叠装采用自动叠片机,提高叠装精度和效率,同时通过液压夹紧和穿心螺杆紧固,保证铁芯紧固度,降低噪声。
- 对铁芯进行退火处理,消除内应力,进一步降低损耗。
三、绕组制作工艺优化
绕组是变压器的电路部分,其绕制质量影响负载损耗和绝缘性能。优化措施:
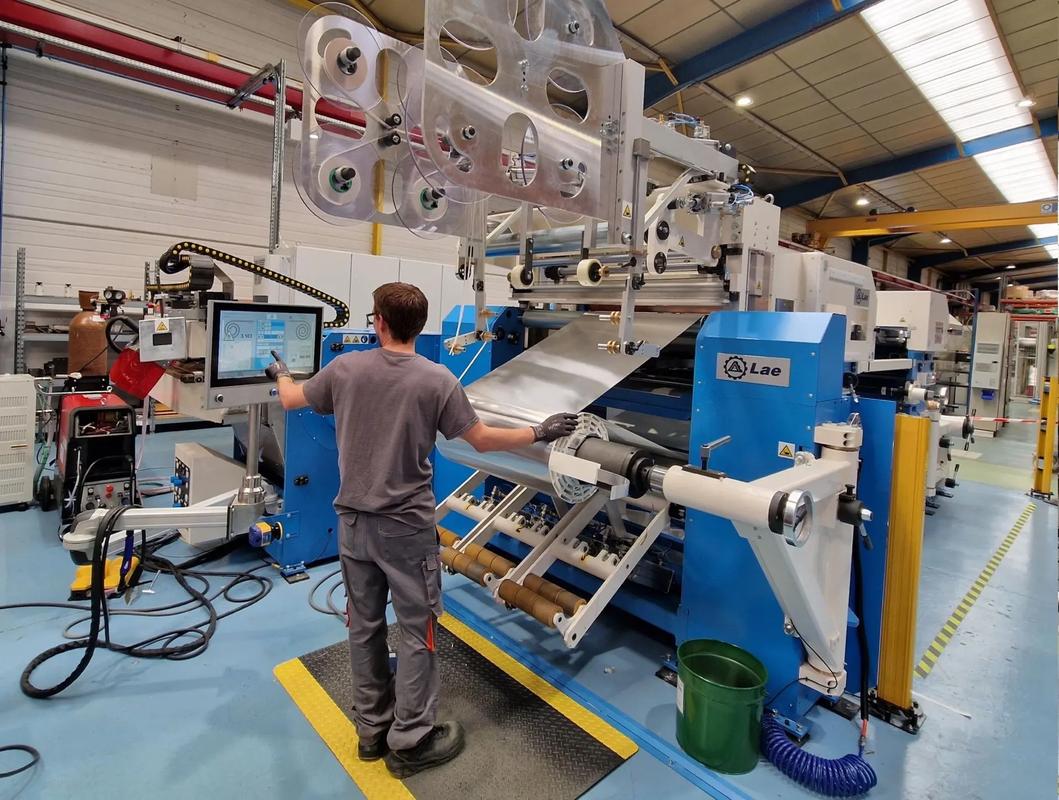
- 采用自动绕线机,实现恒张力绕制,保证绕组匝数准确、排线整齐,减少人为误差。
- 对导线进行换位和绝缘处理优化,如采用组合导线或自粘性换位导线,降低集肤效应和环流损耗。
- 绕组绕制后采用真空压力浸漆(VPI)工艺,提高绝缘强度和散热能力,同时增强机械强度。
- 应用在线检测系统,实时监测绕组电阻、匝数等参数,确保质量一致性。
四、器身装配工艺优化
器身装配包括铁芯与绕组的套装、引线连接等。优化措施:
- 采用专用工装和液压压紧装置,保证绕组与铁芯的同心度和压紧力,降低运行时的振动和噪声。
- 引线连接采用冷压焊或高频钎焊,减少虚焊和过热,提高连接可靠性。
- 器身装配后预烘处理,排除绝缘件中的水分,为总装配做准备。
五、干燥处理工艺优化
干燥是变压器制造的关键工序,直接影响绝缘性能。传统热风循环干燥能耗高、周期长。优化措施:
- 采用真空干燥工艺,结合低温长时间干燥,避免绝缘材料老化,干燥后水分含量可控制在0.5%以下。
- 应用气相干燥技术,利用煤油气相干燥,效率高、均匀性好。
- 干燥过程中实时监测绝缘电阻和介质损耗,准确判断干燥终点,避免过度干燥。
六、总装配工艺优化
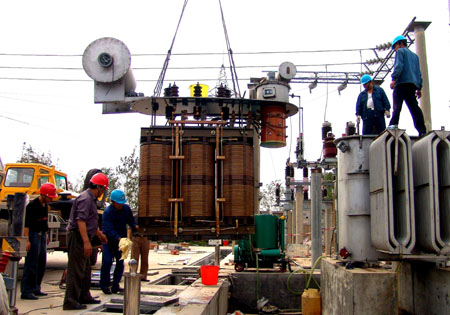
总装配包括器身入箱、注油、密封等。优化措施:
- 采用模块化设计,将高压套管、低压出线等预装配成模块,减少总装时间。
- 注油采用真空注油工艺,先抽真空再注油,确保油中无气泡,提高绝缘强度。
- 密封件采用耐油橡胶,并按扭矩要求紧固螺栓,防止渗漏。
- 总装后静置24小时,让油充分渗透,然后进行试验。
七、试验工艺优化
试验是验证产品性能的最后环节。优化措施:
- 采用自动化试验系统,进行绕组电阻、变比、空载、负载等试验,自动记录数据并生成报告。
- 增加局部放电测量,提前发现绝缘缺陷。
- 对试验数据进行分析,反馈至前工序,持续改进工艺。
八、综合效益分析
通过上述工艺优化,箱式变压器生产可实现:
- 材料利用率提高8%-12%;
- 生产效率提升20%-30%;
- 空载损耗降低5%-10%,负载损耗降低3%-5%;
- 产品一次合格率提高至99%以上;
- 能耗降低15%-20%。
九、结论
箱式变压器加工工艺优化是一个系统工程,涉及下料、铁芯、绕组、装配、干燥、试验等多个环节。通过引入先进设备、改进工艺方法、加强过程控制,可以显著提高产品质量和生产效率,降低成本和能耗。企业应根据自身条件,有针对性地选择优化措施,并持续改进,以适应不断变化的市场需求。随着智能制造技术的发展,箱式变压器加工工艺将向自动化、数字化、绿色化方向迈进。